外半管加热反应釜选型要关注哪些设计要点?
发布时间:2026-10-13 阅读:353次
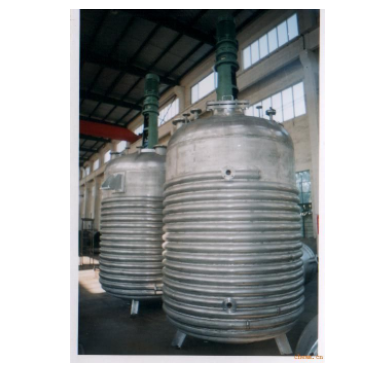
外半管加热反应釜是把半圆管螺旋焊在釜体外壁,让蒸汽、导热油或冷却水在窄流道里高速流动,从而实现加热、冷却或恒温。它比整体夹套承压高、响应快、介质充装量少,但焊缝长、热应力集中、对设计和制造工艺要求高。选型时不能只问“多少升、多少度”,而要把工艺热负荷、承压结构、换热布置、材质焊接和控温系统一并锁定。以下从五个方面梳理关键设计要点。
一、先算热负荷与有效换热面积,别按“夹套面积”套用
选型第一步是工艺计算:升温速率、反应吸热/放热、物料比热、目标温度、进出口介质温差,算出总换热量Q,再用 Q=U·A·ΔTlm 反推所需换热面积 A。 外半管流道窄、流速高,总传热系数通常高于普通整体夹套,但必须计入污垢系数——长期运行后实际 U 值可能下降 30%,面积要留10%–15% 余量。 半管管径常用DN50/DN80/DN100,螺旋间距一般150–200mm,需要更高换热效率时间距可压缩到120mm;间距过小流程太长、压降过大,过大则面积不够。 采购时别只听“换热好”,要厂家给传热计算书。
二、承压与标准边界:壳体、半管、封头分开校核
外半管夹套设计压力常取1.0–2.5MPa,高压蒸汽或热油场景可达更高,但壳体并不因为焊了半管就自动加强——按HG/T 20582,壳体壁厚仍按 GB/T 150 常规内压/外压计算,半管对壳体的局部加强作用偏于安全时不计入主壁厚。 半管本身按内压管计算壁厚,纵缝焊接接头系数常取0.85,腐蚀裕量另加。标准适用范围多为壳径约760–4300mm、壳体壁厚5–50mm、半管DN50/DN80/DN100;超出范围要做有限元分析。 若釜内抽真空,半管直接焊壳体无法设膨胀节,温差应力更突出,必须在设计阶段做温差应力和疲劳评估。
三、介质与材质:热媒决定结构,物料决定内壁
蒸汽加热要配疏水阀、不凝气排气口、防冲板,防止高速蒸汽冲刷釜壁;导热油要控流速、防局部过热和结焦;冷却水要防垢、防冻、防氧腐蚀。半管材质通常与釜体同材质,304用于普通中性物料,316L 用于酸碱和医药食品,2205 双相钢用于含氯、高腐蚀工况。 制药/食品还要内外抛光、无死角、适配 CIP/SIP;高度危害介质时半管与壳体焊缝要做 RT/PT 探伤,焊后热处理消除应力。
四、热应力、焊接与制造细节,决定能用几年
半管全长焊在釜上,升降温时两者膨胀量不同,壳程与半管温差超过50–100℃就要评估温差应力,>150℃必须专项分析。 设计上靠合理螺旋角、焊接顺序、分段支撑、有限元优化来释放应力,而不是指望后期“别开太大”。入口设防冲板、顶端设 ≥10mm 排气孔、半管与釜壁贴合间隙尽量小、保温层外包岩棉/聚氨酯,都是影响寿命和换热均匀性的细节。 管道支撑不能把重量压到半管焊缝上,否则运行几个月就裂。
五、搅拌、控温与系统匹配,决定“热得准不准”
外半管只是换热侧,釜内温度均匀性还靠搅拌:低粘度用推进式/涡轮式,高粘度用锚式/框式/螺带式,树脂胶粘剂类还要刮壁。控温系统应是“传感器+PLC+PID+热媒循环机”闭环,不是只装个温度计;蒸汽系统配调节阀+疏水阀,导热油系统配高低温一体机,冷却水配流量和回水温度监测。 选型时要让厂家承诺:升降温速率、控温精度、热媒流量、泵扬程、压降、报警联锁是否和反应工艺匹配。
综上所述,外半管加热反应釜不是“夹套的便宜替代”,而是高压、大直径、快响应、分区控温场景的进阶结构。把热负荷、承压边界、材质耐腐蚀、热应力释放和自动控温五件事在订货技术协议里写死,设备才能真正好用、耐用、过审。